EMG开卷纠偏与卷取纠偏有什么区别?检测位置、执行机构与控制目标
开卷端管的是带材从哪里进入生产线,卷取端管的是带材怎样对齐卷到卷筒上。两端都可能由液压缸推动卷筒横移,但开卷调整放带位置,卷取跟随来带位置。
入口已经跑偏,先查开卷检测和入口导向;入口正常、卷取前的位置却变了,就要沿下游工艺段查,并确认卷取机能否正确跟随。把两端分开判断,才能找到偏差从哪一段开始。
下面按EMG可横移开卷机、卷取机的典型布置比较。采用其他导向机构的机组,应按自身结构分析。
两端都横移,调整的对象关系不同
开卷端通过横移卷筒及料卷,改变带材进入生产线的位置。传感器测出带边或中心偏差,控制器驱动伺服阀和液压缸,使放出的带材回到选定参考位置。
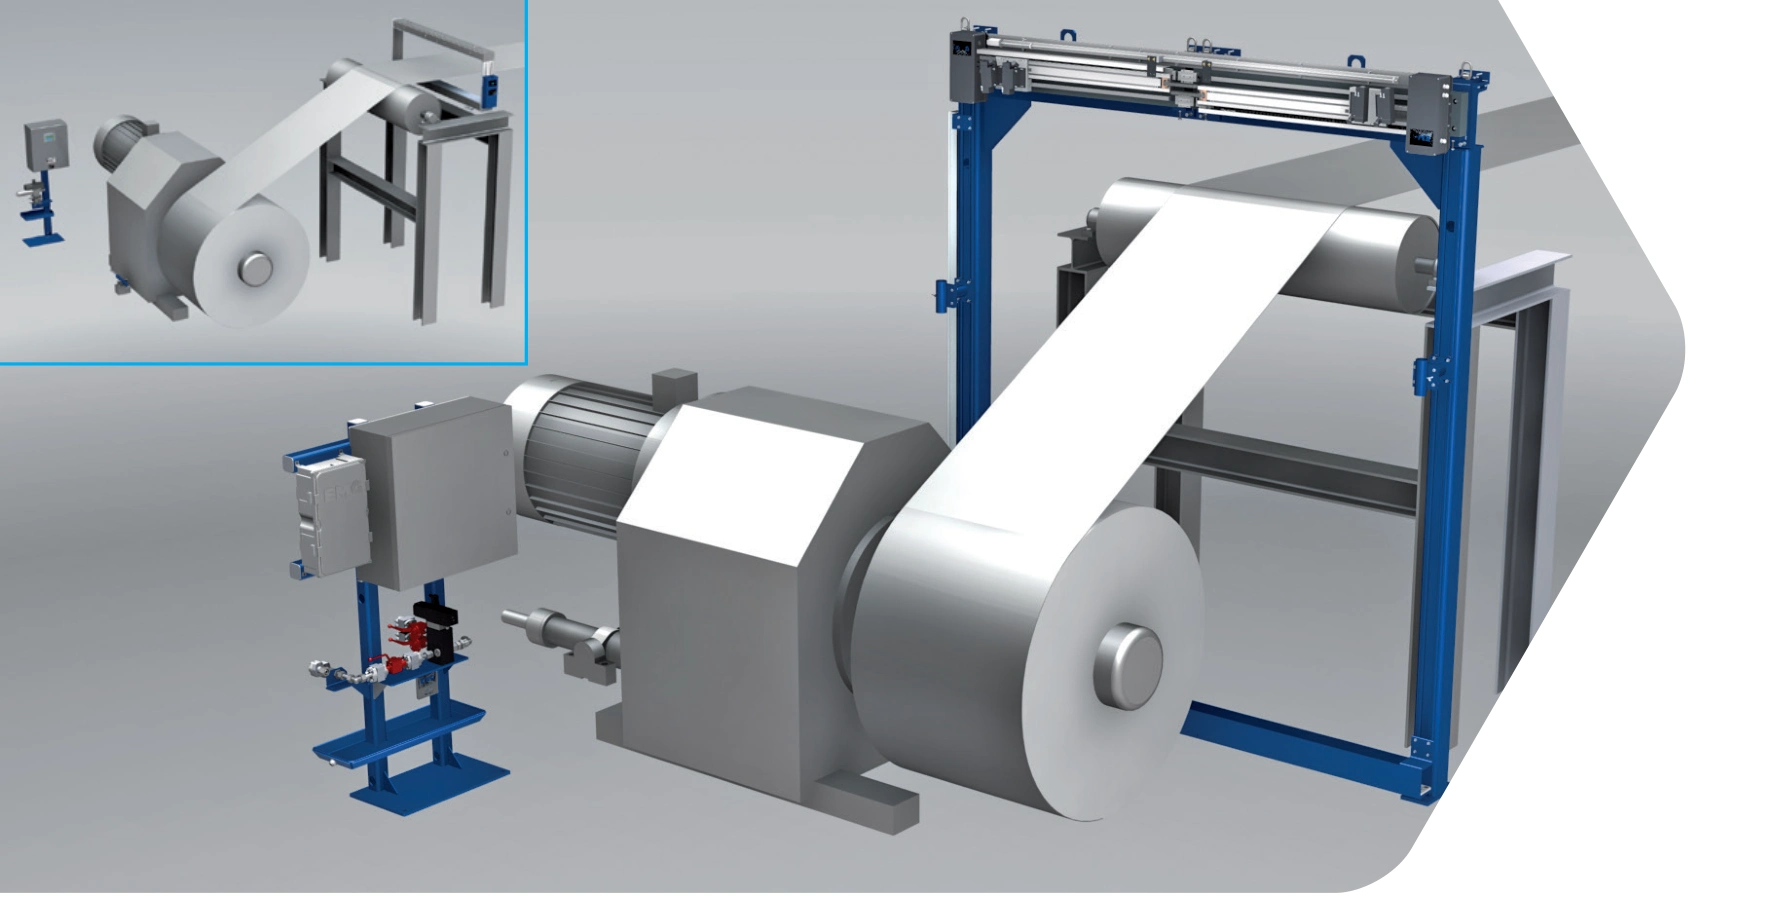
带材经过上游辊组和处理段,进入卷取机的位置可能变化。卷取机随来带横移,使新卷入的带材继续沿选定的带边或中心参考对齐。它跟踪的是来带,目标是卷绕整齐。
| 比较项目 | 开卷纠偏 | 卷取纠偏 |
|---|---|---|
| 主要目标 | 调整进入生产线的带材位置 | 控制带材与卷筒的相对位置,保持卷绕对齐 |
| 典型移动对象 | 开卷卷筒及料卷 | 卷取机的可移动部分 |
| 重点观察 | 放出的带材是否到达选定参考位置 | 卷取机是否跟随来带,卷边是否对齐 |
| 检测布置重点 | 及时反映开卷调整对带材的影响 | 测量参考与卷取机运动保持匹配 |
| 常见误判 | 检测太远,仍按近端响应理解控制 | 只看带材相对机架的位置,忽略卷筒已横移 |
现场判断动作方向时,要对照检测值的正负、油缸运动方向和机构布置,按对应系统文件核对控制方向。
检测点为什么不能照搬
开卷端需要及时检测到横移后的带材变化。EMG应用资料指出,空间受限时,检测点可能安排在转向辊之后,动作到检测响应之间因此出现延迟,低带速下尤其容易影响回路稳定。
开卷改造时,检测点应与控制方案一起确定。检测距离变了,就要重新验证动作到测量响应的延迟,尤其要覆盖低带速运行。
卷取端则要测出带材相对移动卷取部件的偏差。EMG典型方案要求检测系统靠近转向辊,并与卷取机可移动部分保持关联。既可以机械连接,也可以采用电子同步。
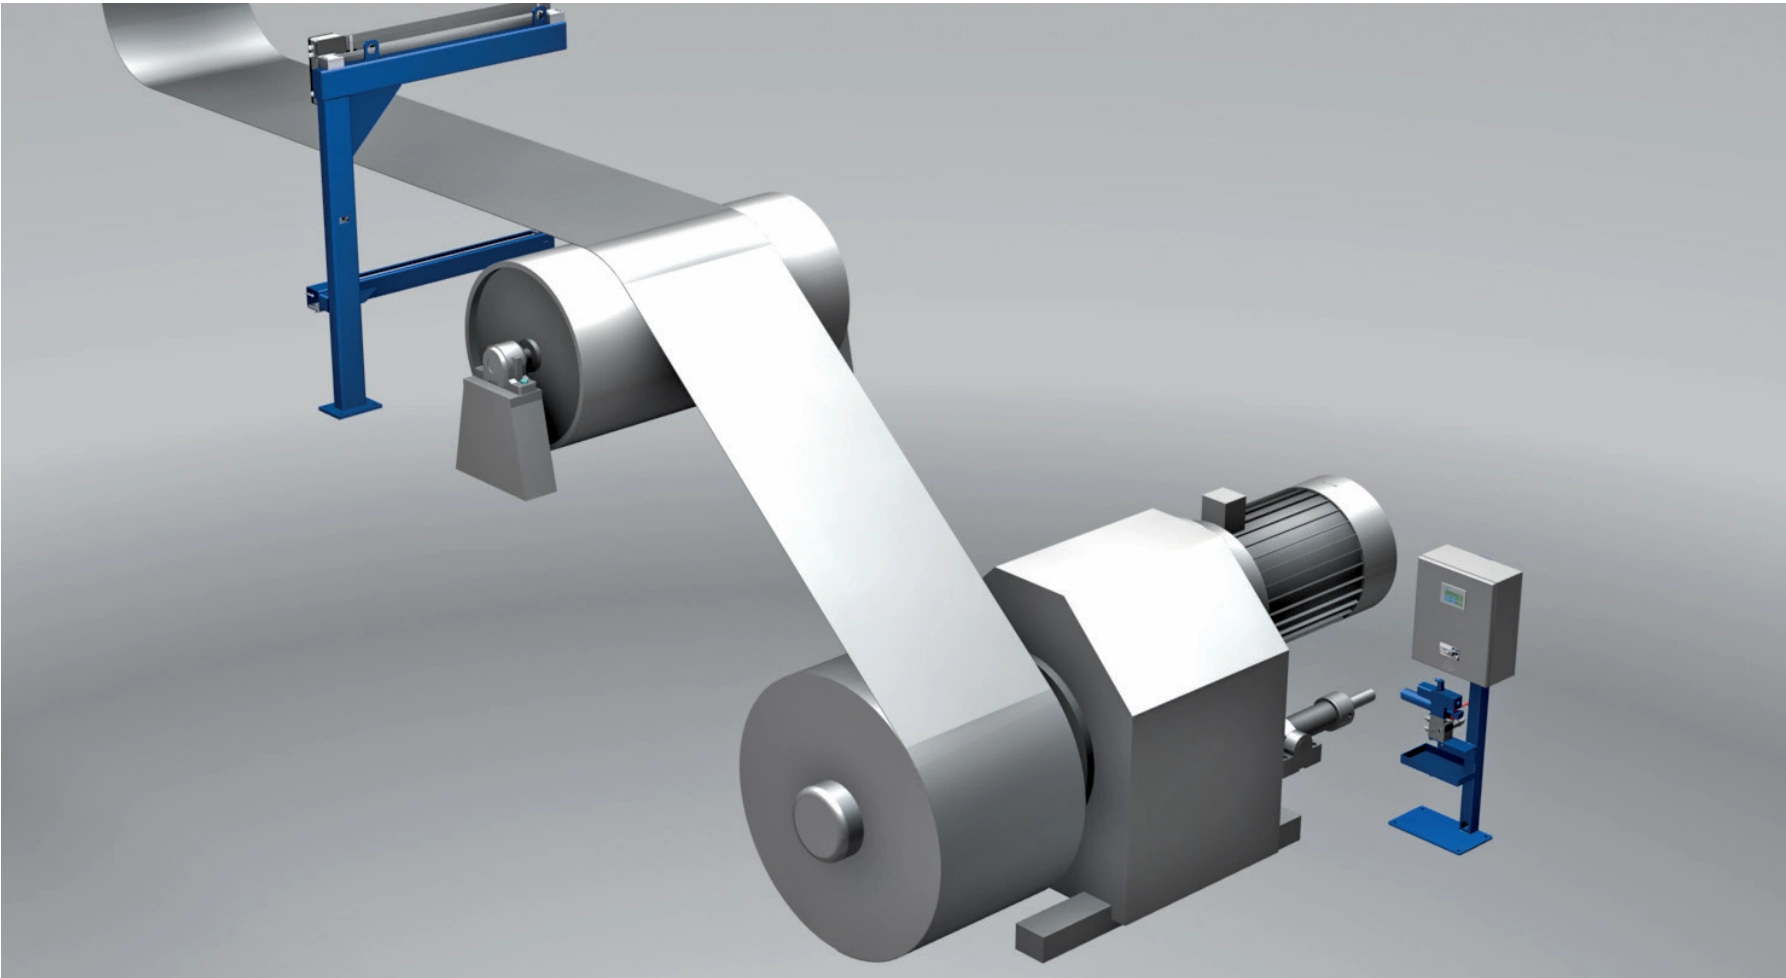
卷取机向右移动后,测量参考也要正确反映这次移动。用坐标表示,需要控制的是带边位置x带与卷取参考位置x卷之差。机械关联或电子同步,就是为了让控制器得到正确的相对偏差。
放到一条生产线上看
假设一条带材线依次经过开卷、处理辊组和卷取。入口按中心对中,出口按选定带边收卷。以下是假设工况,用来说明检查方向。
| 假设现象 | 应优先检查的环节 | 判断理由 |
|---|---|---|
| 刚出开卷段,带材中心相对入口参考偏右5 mm | 开卷检测与横移控制 | 入口位置已经偏离目标 |
| 开卷出口已对中,但经过处理段后,卷取前来带缓慢偏右3 mm | 上游工艺与辊系,以及卷取跟随是否正常 | 变化出现在下游,不能只要求开卷端补偿 |
| 卷取机已向右跟随3 mm,检测仍持续报告同样的待修正偏差 | 卷取测量参考、同步关系和控制方向 | 需要确认传感器是否正确反映移动后的相对位置 |
遇到表中第三种情况,先确认带材没有继续偏移,卷取机也确实完成了横移。两项都成立而偏差仍完全不变,应先查测量参考和同步关系。此时直接加大阀输出,可能让机构继续移动,却没有解决测量问题。
这条线的入口对中由开卷控制负责,出口卷绕对齐由卷取控制负责。中间切边、处理等工艺点若有独立位置要求,还需由相应导向装置满足。
带边对齐与中心对齐,结果有什么差别
如果工艺要求某一侧边缘保持固定参考,就按带边位置组织控制。如果要求带材中心沿线对中,应采用能反映中心位置的测量与控制方案。带宽变化时,这两种目标会产生不同结果。
例如,带宽由1000 mm变成1020 mm。保持中心不动,两侧带边各向外移动10 mm;保持一侧带边不动,中心就移动10 mm。选错基准,即使控制器把偏差修到零,得到的位置也可能不符合工艺要求。
卷取通常要求带边整齐;对于自然边带材,或后续需要按中心送入加工的产品,EMG也给出了中心纠偏的应用方向。应先定产品要求,再选测量与控制基准。
卷取端卷不齐,还要看张力与转向辊
卷取控制需要稳定的带材输送条件。EMG强调转向辊上的贴合,涉及包角和稳定张力;若带材在辊上打滑或倾斜,单靠卷取横移难以保证卷绕结果。
卷边不齐时,把检测偏差、卷取横移位置和实际卷绕结果一起看。横移能正常跟随而卷层仍不齐,应把张力、辊面接触和工艺条件列为重点;指令发出后横移不到位,则检查液压驱动、机械阻力和行程。
总结
开卷把带材送到入口参考,卷取跟随来带把卷绕对齐。这是两套纠偏最直接的区别,也决定了检测安装和控制设置需要分别确定。
入口就偏,先查开卷;偏差在处理段后出现,查该段工况和卷取跟随;卷取已移动而检测偏差不变,先核对相对测量与同步。卷边仍不齐时,还要继续检查张力和转向辊贴合。